Otomotiv Parçaları için Plastik Enjeksiyon Kalıplama: Hassas Bir Tedarikçi Kılavuzu
Oct 16,2026Plastik Kalıplanmış Parçalar: Malzemeler, Süreçler ve Hassas Üretim İpuçları
Oct 09,2026Enjeksiyon Kalıplama Tıbbi Plastikler: Cihaz Üreticileri için Pratik Bir Kılavuz
Sep 30,2026Plastik Enjeksiyon Kalıplama Süreci Açıklaması: Aşamalar, Malzemeler ve Kalite
Sep 24,2026Plastik Enjeksiyon Kalıplama Hizmetleri: Üreticilerin Sipariş Vermeden Önce Bilmesi Gerekenler
Sep 18,2026Modern bir binek otomobil 150 ila 200 kilogram arasında plastik taşıyor ve bunun çok azı görülebiliyor. Çoğu, bir şey düzgün çalışmayı durdurana kadar kimsenin düşünmediği motor muhafazalarında, dikme burçlarında, lamba ayarlayıcılarında ve bakım aletlerinde bulunur. Bu küçük bileşenlerin her birinin arkasında, yüzbinlerce çekime dayanması gereken bir kalıp, bir malzeme özelliği ve boyutsal bir tolerans vardır.
2002'den beri Suzhou'da hassas plastik parçalar üretiyoruz ve otomotiv işi de bu hikayenin büyük bölümünde yer alıyor. Aşağıda, otomotiv parçaları için plastik enjeksiyon kalıplamaya ilişkin pratik görüşümüz yer almaktadır: bu parçaların nerede yaşadığı, malzemelerin nasıl seçildiği, kalıpların bunların etrafında nasıl tasarlandığı ve alıcının bir aleti onaylamadan önce neleri kontrol etmesi gerektiği.
Enjeksiyon kalıplamanın otomotiv bileşenleri için varsayılan süreç haline gelmesinin nedeni oldukça açıktır. İyi oluşturulmuş bir kalıp birkaç yüz bin döngü boyunca çalışabilir ve ilk atış ile yüz bininci atış arasındaki fark mikron cinsinden ölçülür. Yapısal parçalar için bu tutarlılık, herhangi bir başlık özelliğinden daha önemlidir. Aynı aletten aylar arayla alınan iki parça aynı şekilde birleştirilmelidir.
Ayrıca ağırlık ve entegrasyon argümanı da var. Metalden mühendislik plastiğine geçen her bileşen araçtan gram veya kilogram tasarruf sağlıyor ve elektrik çağında bu tasarruf doğrudan menzile dönüşüyor. Kalıplama ayrıca kaburgaların, geçmeli geçmelerin, montaj çıkıntılarının ve dişlerin tek bir döngüde oluşturulmasına olanak tanır ve bu da çoğu ikincil işlemi ortadan kaldırır.
Daha sonra malzeme yelpazesi var. Cam dolgulu naylonlar, POM, PBT, PC/ABS ve diğerleri, mühendisin sertliği, ısı direncini, sürtünme davranışını veya berraklığı belirli bir konumla eşleştirmesine olanak tanır. Eklemeli kalıplama ve üst kalıplama gibi teknikler bir adım daha ileri giderek metal ve plastiği aynı döngüde birleştirir.
Ürettiğimiz bileşenler nadiren bir arabanın nasıl görüneceğini tanımlar. Tanımladıkları şey, bir alt montajın on yıllık titreşim, sıcaklık dalgalanmaları ve nemden sonra çalışmaya devam edip etmediğidir. Ürettiğimiz otomotiv enjeksiyon kalıplama parçalarının üç ailede toplanmasının nedeni budur.
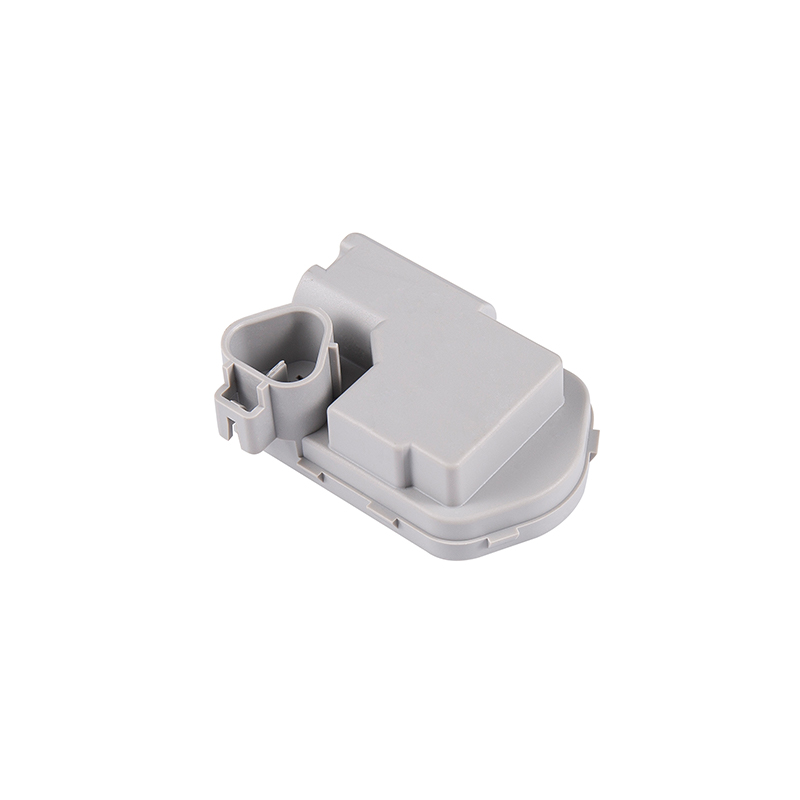
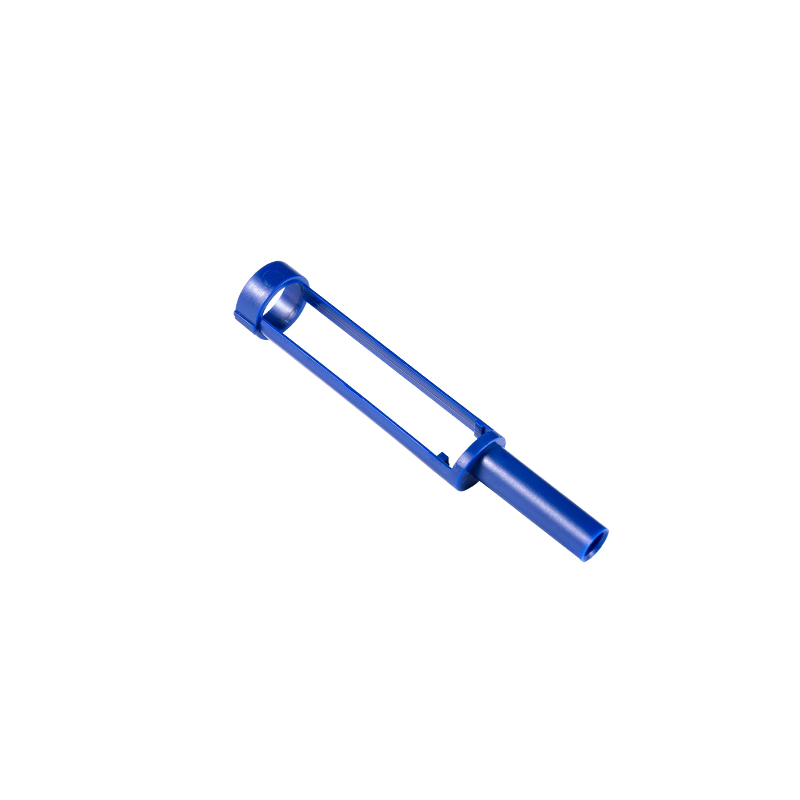
Far ayar motoru bir hareket kontrol cihazıdır. Yük veya sürüş koşullarına göre kirişi yukarı veya aşağı eğebilir ve ısıya ve titreşime maruz kalan kapalı bir muhafaza içinde yaşadığından, plastik muhafazasının yıllar boyunca doğru montaj konumlarını ve eşit duvar kalınlığını koruması gerekir. Takviye geometrisi ve itici çubuk da aynı derecede önemlidir: eğer kabuk motor yükü altında deforme olursa kiriş hizalaması kayar.
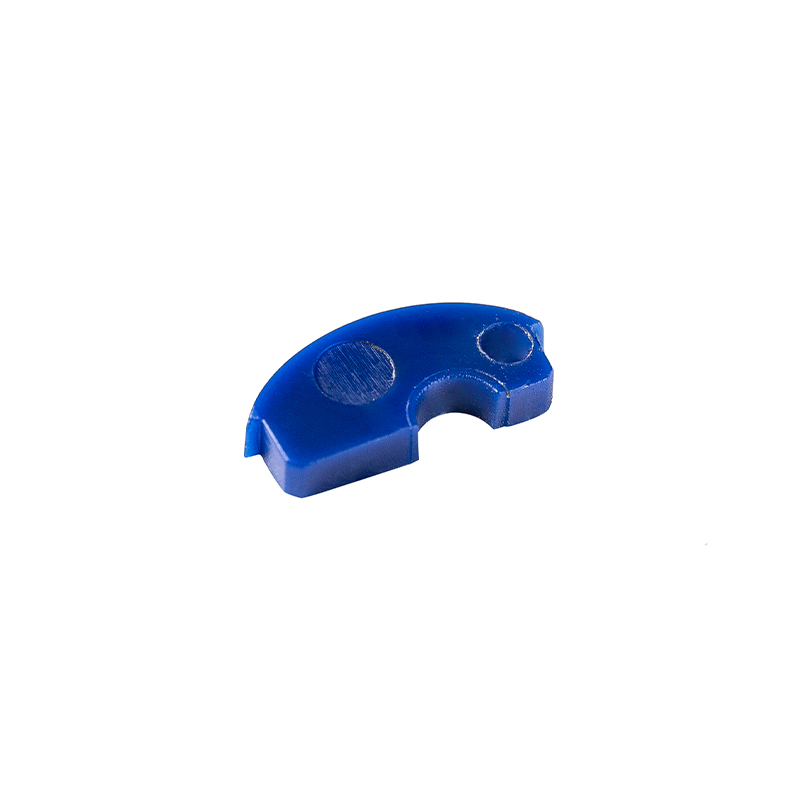
Otomotiv Far Tesviye Motoru için T2 Üst Kabuk Entegre soketler ve pimlerle, karartma motoru düzenekleri için hassas kalıplanmış PA66 %30 GF muhafaza; hassas montaj geometrisinin kararlı ışın hizalamasını desteklediği durumlarda kullanışlıdır. Ürünü Görüntüle → Bu boyuttaki parçalar neredeyse her zaman bir birinci ürün inceleme raporuyla veya en azından kritik montaj özelliklerini kapsayan bir boyut raporuyla birlikte gönderilir. Milimetrenin onda biri kadar olan bu değerler, ışının monte edilen her ünitede izin verilen aralığa inip inmediğini belirler.
Elektrikli bagaj kapısı destekleri, iç ve dış yay manşonlarının birbirine doğru kaymasıyla tüm hizmet ömrü boyunca yük altında çalışır. Buradaki malzeme seçimi sıradan değil. İç manşonlar genellikle PA612 gibi daha az nem emen ve dolayısıyla nem ve sıcaklık değişimlerine rağmen boyutlarını koruyan bir polimerden kalıplanırken dış manşonlar tipik olarak PA66 veya eksenel yükü taşıyan cam dolgulu bir kalitedir.
dikme burcu enjeksiyon kalıplamanın proses analizi
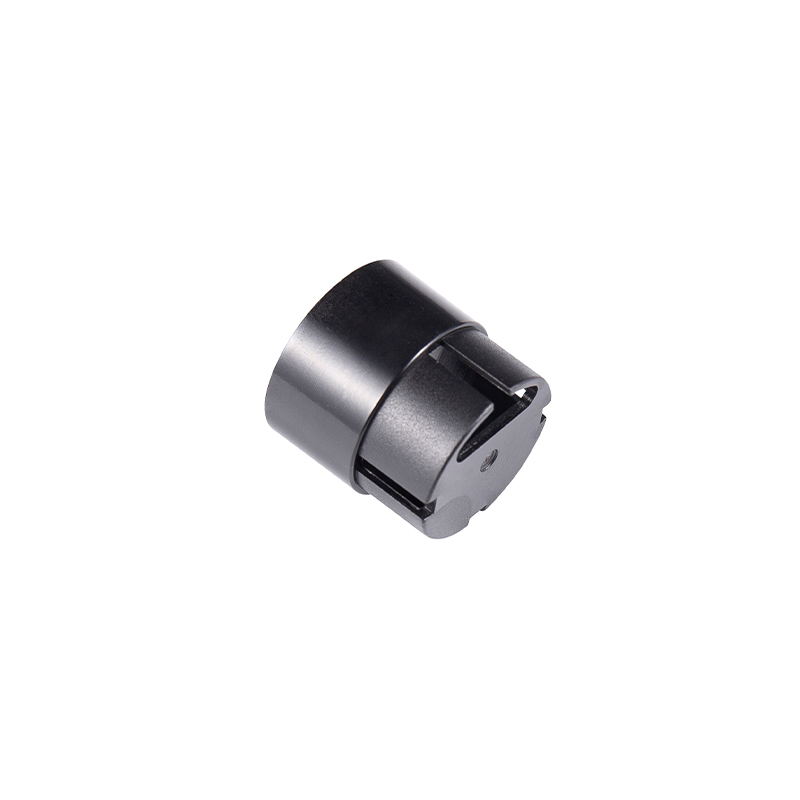
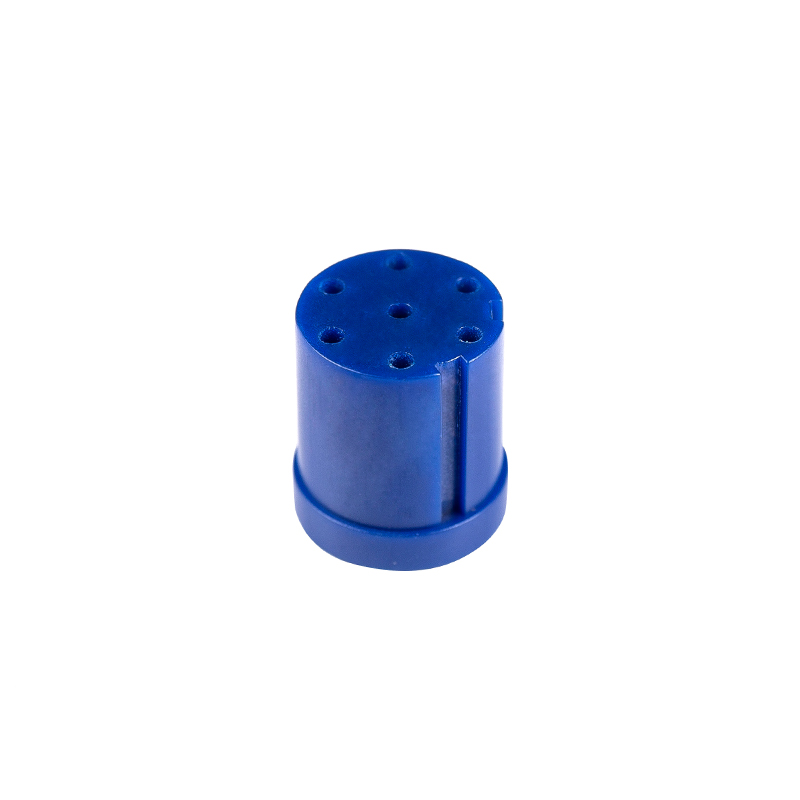
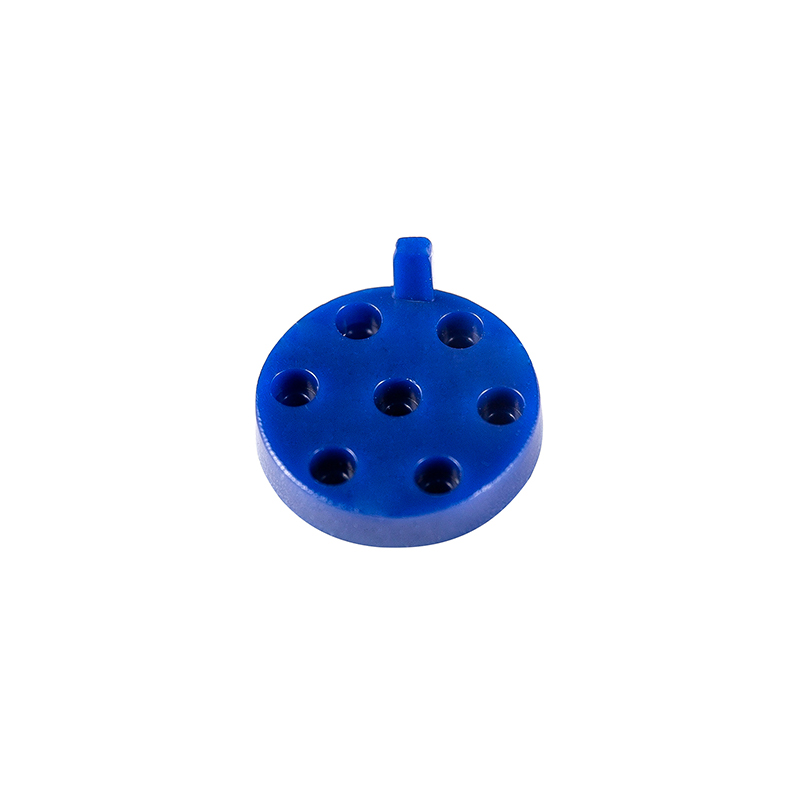
Otomotiv Elektrikli Dikme Sistemleri için PA66 70G33L Burç Elektrikli dikme tertibatları için enjeksiyon kalıplı PA66 70G33L burç, hassas uyum, sabit yük ve daha sessiz tekrarlanan çalışmayı destekler. Ürünü Görüntüle → Bunlar küçük parçalardır, genellikle her biri yalnızca birkaç gramdır, ancak bunların yuvarlaklığı ve duvar kalınlığının tekdüzeliği, bir payandanın yüz bininci döngüde sessizce mi çalışacağını yoksa sızlanmaya mı başlayacağını belirler.
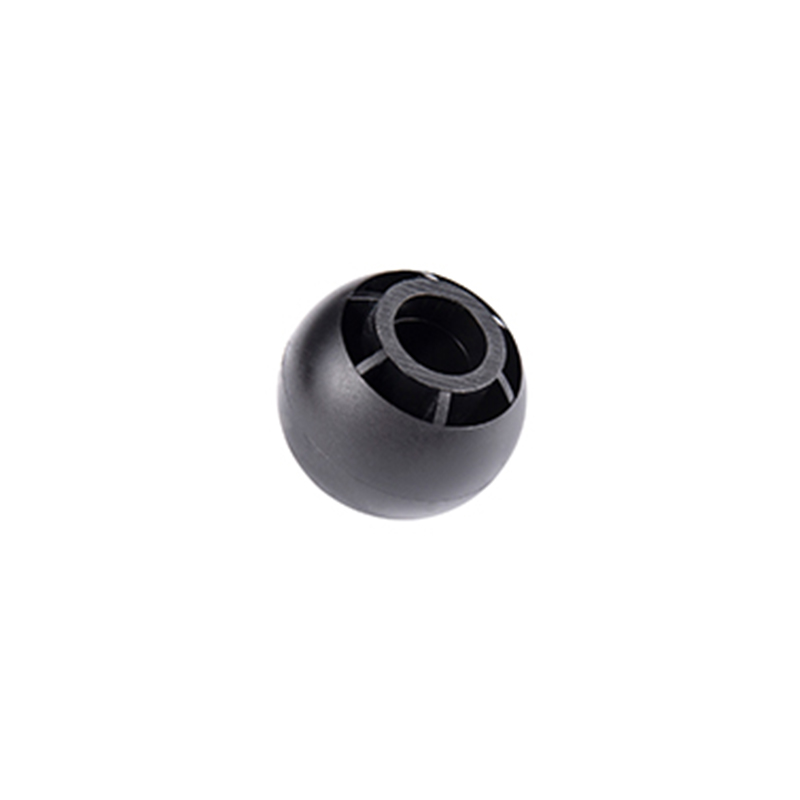
Her otomotiv parçası bir araca bağlanmaz. Lastik değiştiriciler, tekerlek dengeleyiciler ve kaldırma ekipmanları, çelik alet kafalarının pahalı jantlara zarar vermemesi için plastik bağlantı elemanlarına ve koruyucu parçalara ihtiyaç duyar. 16 gramlık enjeksiyonla kalıplanmış bilyeli tutturucu bu kategorinin iyi bir örneğidir: küçük, sıkı bir şekilde belirlenmiş ve temas ettiği yüzeyi bozmadan yalnızca tekrarlanan yükü almak için mevcut.
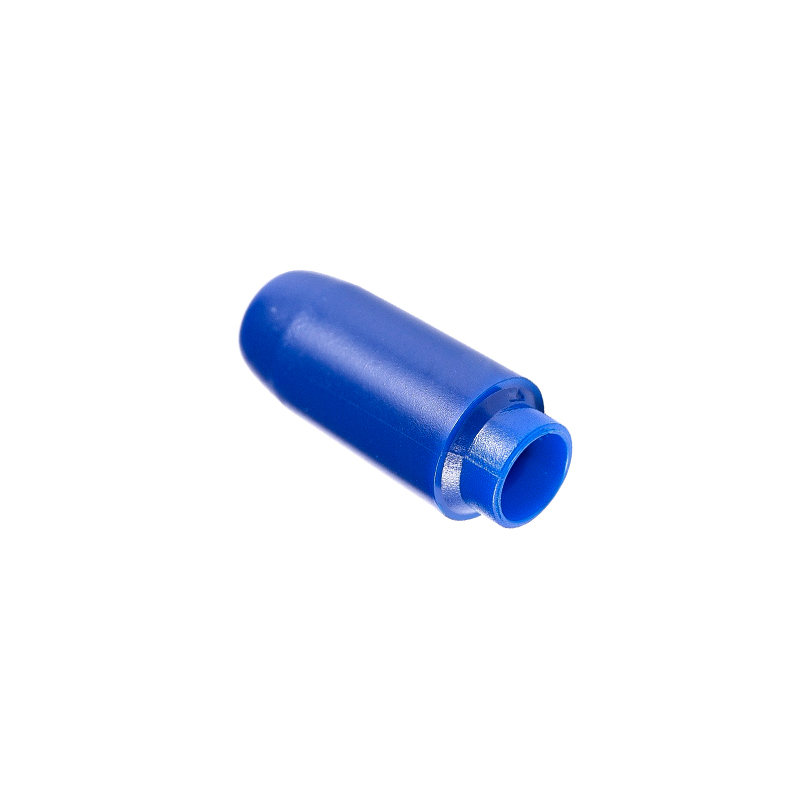
Otomobil Tamir Ekipmanları için 16g PA66 Bilyalı Bağlantı Elemanı Enjeksiyonla kalıplanmış PA66 21SPC bilyeli bağlantı elemanı, 16g, otomotiv ve tamir atölyesi ekipmanlarında tekrarlı sabitleme için, daha kolay hizalama için küresel kafalı. Ürünü Görüntüle → Bu ürünler genellikle toplu olarak satın alınır, bu nedenle performansın yanı sıra birim maliyet de önemlidir. Yine de malzeme tahmin edilemez çünkü tamir atölyesi bir binek otomobilin görebileceğinden çok daha zorlu bir ortamdır.
Otomotiv işlerinde malzeme seçimi nadiren tek bir özellik ile ilgilidir. Sertlik, darbe davranışı, ısı direnci, nem alımı, kimyasallara maruz kalma ve kilogram başına maliyet arasındaki bir müzakeredir. Aşağıdaki tablo en sık çalıştığımız polimerleri ve her seçimin arkasındaki mantığı özetlemektedir.
| Malzeme | Tipik otomotiv kullanımı | Neden seçiliyor? |
|---|---|---|
| PA66-GF30 | Dikme dış kolları, yapısal burçlar | Sürekli yük altında yüksek sertlik ve ısı direnci |
| PA612 | Dikme yayı iç kolları | Düşük nem emilimi boyutların zaman içinde sabit kalmasını sağlar |
| PA66 (doldurulmamış) | Aşınma yastıkları, sürgülü burçlar | Kırılganlık olmadan tokluk ve aşınma direnci |
| POM | Hassas bağlantı elemanları, küçük dişliler | Düşük sürtünme ve mükemmel boyutsal tekrarlanabilirlik |
| PBT-GF20 | Ayarlama ve tahrik elemanları | Kimyasal direnç artı stabil kalıplama davranışı |
| PC/ABS | Güneş ışığına veya ısıya maruz kalan muhafazalar | İyi yüzey kalitesiyle darbe dayanımı |
| PA6 | Genel yapısal braketler | Dengeli maliyet, dayanıklılık ve işlenebilirlik |
Tablonun içinden geçen desene dikkat edin. Bir parçanın yıllar süren nem döngüsü boyunca sıkı bir şekilde oturması gerektiğinde, düşük su alımına sahip bir malzemeye yöneliriz. Bir parçanın sürtünmeden kurtulması gerektiğinde, POM'a veya dolgusuz bir naylona yöneliriz. Karar, tek bir reçine ailesinin tercih edilmesiyle değil, kaçınmak istediğimiz arıza moduyla belirlenir.
Otomotiv kalıplamadaki kalite sorunlarının çoğu, ilk atıştan çok önce tasarlanır. Kapı konumu, soğutma devresi düzeni, çıkarma stratejisi ve büzülme telafisi, sürecin başarabileceği tavanı belirler. Düzensiz bir şekilde doldurulan bir kalıp, daha sonra makine parametreleri nasıl ayarlanırsa ayarlansın, eşit olmayan bir şekilde eğrilen parçalar üretecektir.
Üretim tarafında disiplinin tanımlanması, sürdürülmesinden daha basittir: süreç penceresini kilitleyin, izleyin ve herhangi bir sapmayı sıkıntı yerine bir sinyal olarak değerlendirin. Periyodik kalıp bakımı, aşınmış bir boşluklu kesici ucu değiştirmekten çok daha ucuz bir şekilde takım ömrünü uzatır.
İster tek bir braket ister ilgili bileşenlerden oluşan bir aile tedarik ediyor olun, sorunsuz bir projeyi zor bir projeden ayıran birkaç soru vardır.
Bu soruların hiçbiri büyük bir tedarikçi gerektirmez. Onlara yazılı olarak cevap verecek bir tedarikçiye ihtiyaç duyuyorlar.
Otomotiv parçalarına yönelik plastik enjeksiyon kalıplama, görünür bileşenin hiçbir zaman hikayenin tamamı olmadığı bir alandır. Gerçek iş, malzeme spesifikasyonunda, kalıp tasarımında ve birkaç gram polimeri on yıl boyunca tolerans dahilinde tutan proses disiplininde gerçekleşir. Bu, 2002'den beri işimizin odaklandığımız kısmıdır ve hâlâ bir programın başarılı olup olmadığına karar verecek olan kısımdır.
Telif hakkı © Suzhou Huanxin Precision Molding Co., Ltd. Her hakkı saklıdır. Özel Plastik Enjeksiyon Kalıplama Tedarikçisi