Plastik Enjeksiyon Kalıplama Süreci Açıklaması: Aşamalar, Malzemeler ve Kalite
Sep 24,2026Plastik Enjeksiyon Kalıplama Hizmetleri: Üreticilerin Sipariş Vermeden Önce Bilmesi Gerekenler
Sep 18,2026Plastik Enjeksiyon Kalıbı: Çeşitleri, Tasarımı, Maliyetleri ve Kalıp Makinesi Nasıl Seçilir
Sep 11,2026Tıbbi Plastik Enjeksiyon Kalıplama: Malzemeler, Standartlar ve Proses Kontrolü
Sep 04,2026Otomotiv Enjeksiyon Parçaları Nedir ve Neden Hakimdirler
Aug 26,2026Her hassas bileşen, nasıl yapılacağına ilişkin bir kararla başlar ve küçük ve orta ölçekli plastik parçalar için plastik enjeksiyon kalıplama işlemi genellikle en güçlü adaydır. Suzhou Huanxin Precision Moulding'de, su kalitesi test cihazları için 1,5 g sabitleme halkalarından 108 g yazıcı iç parçalarına kadar her şeyi kalıplayarak 2002'den bu yana her iş gününde bu süreci yürütüyoruz. Yirmi yıldan fazla bir süredir enjeksiyon kalıplamanın dışarıdan basit göründüğünü ve altında dikkatli mühendisliği ödüllendirdiğini öğrendik. Bu rehberimizde sürecin nasıl işlediğini adım adım anlatıyor, müşterilerimize aktardığımız malzeme ve tasarım derslerini paylaşıyor, detayların neden bu kadar önemli olduğunu gösteriyoruz.
Plastik enjeksiyon kalıplama, termoplastik reçinenin eritildiği, yüksek basınç altında çelik bir kalıba enjekte edildiği, katılaşana kadar soğutulduğu ve bitmiş bir parça olarak dışarı atıldığı bir üretim prosesidir. Çoğunlukla alet olarak adlandırılan kalıp, birlikte bileşenin negatif şeklini oluşturan bir boşluk ve bir çekirdek içerir. Alet ortaya çıktıktan sonra, her döngü neredeyse aynı parçayı üretir; bu nedenle süreç, plastik bileşenlerin seri üretiminde baskın hale gelir.
Süreci bu kadar çekici kılan hız, tekrarlanabilirlik ve geometrik özgürlüğün birleşimidir. Nervürlü yapılar, geçmeli özellikler, şeffaf optik yüzeyler ve kalıplanmış ara parçaların tümü tek bir adımda üretilebilir. B2B alıcıları için ekonomi de aynı derecede zorlayıcıdır: kalıplama amorti edildikten sonra birim maliyet keskin bir şekilde düşer, bu da enjeksiyon kalıplamayı binlerce ila milyonlarca parça arasında değişen üretim hacimleri için ideal hale getirir.
Atölyemizde her kalıplama döngüsünü altı aşamada açıklıyoruz:
Parça boyutuna, duvar kalınlığına ve malzemeye bağlı olarak tam bir döngü birkaç saniyeden birkaç dakikaya kadar sürebilir. Bu döngüyü sabit tutmak, atış üstüne atış, gerçek kalıplama disiplininin ortaya çıktığı yerdir.
Peletler hazneden ısıtılmış bir fıçıya beslenir; burada dönen bir vida, fıçı ısısı ve mekanik kesme kombinasyonu yoluyla reçineyi iletir, eritir ve homojenleştirir. Vida daha sonra bir piston görevi görerek kapalı kalıba hassas bir şekilde ölçülü bir atış enjekte eder.
İster mafsallı ister hidrolik olsun, kapama ünitesi kalıbı eriyik basıncına karşı kapalı tutar ve açma ve kapamayı kontrol eder. Doğru tonajı seçmek önemlidir: Çok az kuvvet parlamaya neden olur, aşırı kuvvet ise enerji israfına neden olur ve aleti zorlar.
Takım, parça kalitesine gerçekten karar verilen yerdir. Boşluk ve çekirdek çeliği geometriyi tanımlar, kapılar eriyiğin nasıl gireceğini kontrol eder, soğutma kanalları çevrim süresini ve çarpıklığı yönetir ve çıkarma sistemi parçayı hasar görmeden serbest bırakır. Yolluk düzeninden taslak açılarına kadar plastik enjeksiyon kalıbı tasarımı sırasında alınan kararlar, projenin tüm ömrü boyunca yankılanır; bu nedenle takım yapımını bir işleme görevi yerine bir mühendislik disiplini olarak ele alıyoruz.
Malzeme seçimi müşterilerimizle yaptığımız ilk konuşmalardan biridir çünkü reçine gücü, sıcaklığa dayanıklılığı, kimyasal stabiliteyi, görünümü ve maliyeti belirler. Aşağıdaki tablo en sık işlediğimiz reçineleri ve bunların üstün olduğu alanları özetlemektedir.
| Malzeme | Temel Güçlü Yönler | Kalıpladığımız Tipik Parçalar |
|---|---|---|
| ABS'ler | Darbe dayanımı, kolay bitirme | Neşter kolları, cihaz gövdeleri |
| PA66-GF30 | Yüksek sertlik ve aşınma direnci | İtme çubukları, tambur dişlileri |
| bilgisayar | Şeffaflık ve sağlamlık | Gastroskop konnektörleri, lensler |
| POM | Düşük sürtünme, boyutsal kararlılık | Makine dişlileri, serbest bırakma düğmeleri |
| PBT | Kimyasal ve ısı direnci | İtme çubuğu sürücüleri |
| PP | Kimyasallara dayanıklılık, düşük ağırlık | Braketler ve destekler |
Tekrarlanan mekanik yüklere dayanması gereken parçalar için genellikle cam elyaf takviyesi cevaptır. PTFE ile harmanlanmış PA66-GF30 gibi cam dolgulu bir kalite, hem sertliği hem de aşınma davranışını iyileştirir, bu nedenle zorlu şanzıman bileşenleri için tercih ettiğimiz malzemedir.
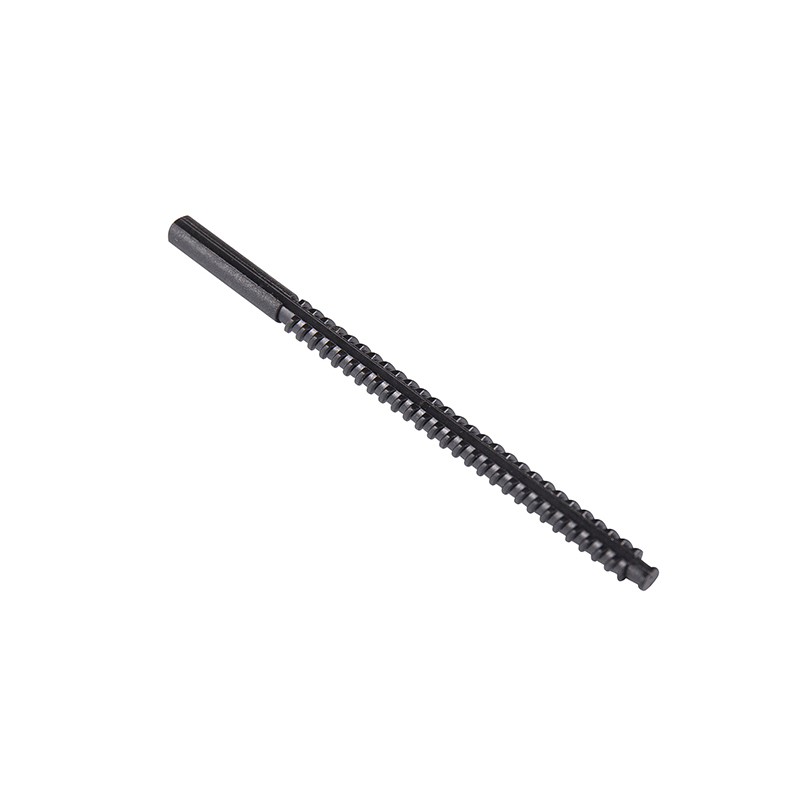
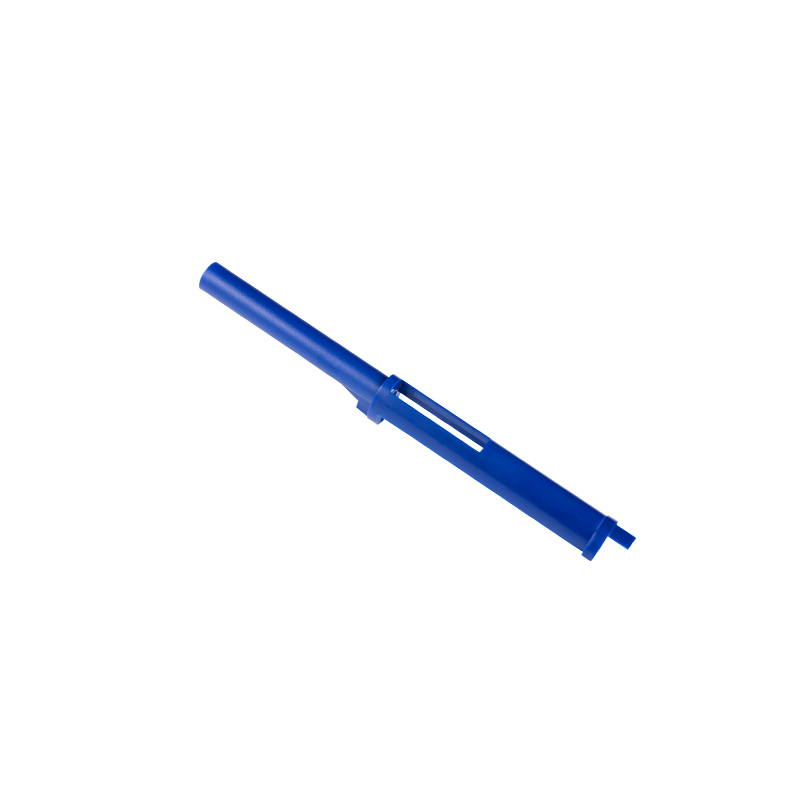
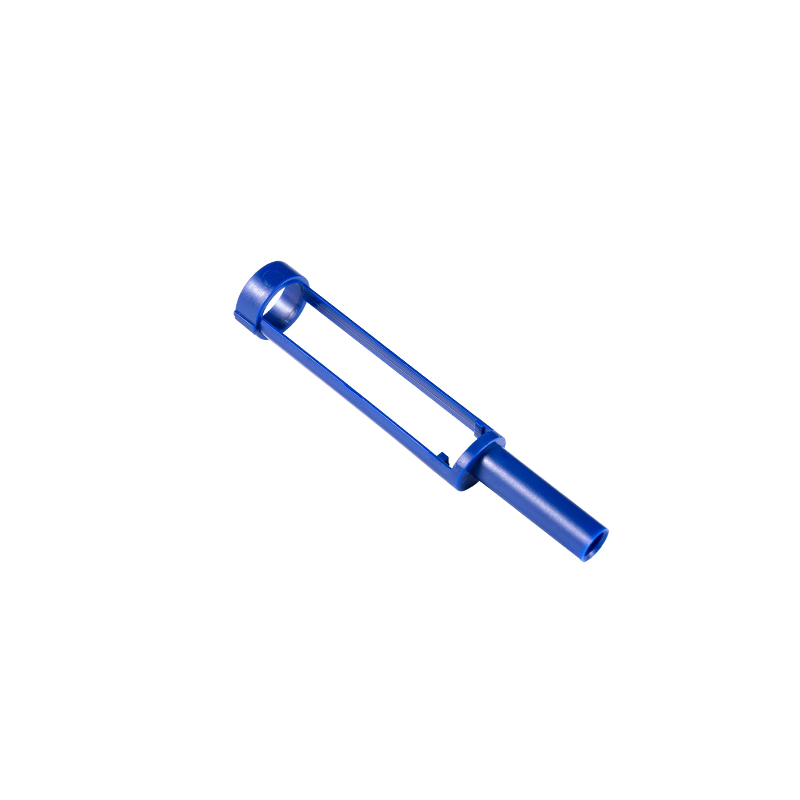
%15 PTFE Enjeksiyon Kalemi İtme Çubuğu ile PA66-GF30 Düşük sürtünme ve aşınma direnci için %15 PTFE ile modifiye edilmiş cam elyaf takviyeli PA66 itme çubuğu. Güçlendirilmiş, kendinden yağlamalı malzemelerin enjeksiyon kalemi mekanizmaları gibi zorlu şanzıman bileşenlerinde nasıl sertlik ve dayanıklılık sağladığını gösteriyor. Ürünü Görüntüle → Yetenekli bir kalıplama ortağı, çelik kesilmeden çok önce parça çizimini inceleyecektir. Her kalıplama için tasarım incelemesinde vurguladığımız uygulamalardan bazıları:
Bu son nokta özel ilgiyi hak ediyor. Her reçine soğudukça farklı bir oranda büzülür; bu nedenle davranışın tahmin edilmesi, sorunsuz bir fırlatmayı boyutsal bir sürprizden ayırır. ABS, PP ve naylon için enjeksiyon kalıplama büzülme hesaplamasına yönelik kılavuzumuz, kalıp tasarımı sırasında büzülme faktörlerini nasıl ayarladığımızı açıklamaktadır.
İyi tasarlanmış bir parça bile proses koşullarının değişmesi durumunda kusurlar gösterebilir. En sık karşılaştığımız sorunlar şunlardır:
Çoğu kusur üç değişkene dayanır: süreç parametreleri, kalıp tasarımı veya malzeme nemi. PA66 ve PC gibi higroskopik reçinelerin kalıplamadan önce iyice kurutulması gerekir ve disiplinli bir kurulum, sürecin kenarlarından ziyade pencerenin ortasında sabit kalmasını sağlar.
Aynı temeller çok farklı nihai pazarlara hizmet etmektedir ve kendi portföyümüz bu aralığı yansıtmaktadır. Tıbbi cihazlarda hassasiyet ve malzeme saflığı tartışılamaz. Örneğin endoskopik ekipmanlara yönelik şeffaf PC bileşenleri, gastroskop konektörlerimizin gösterdiği gibi hem optik netlik hem de sıkı boyut kontrolü gerektirir.
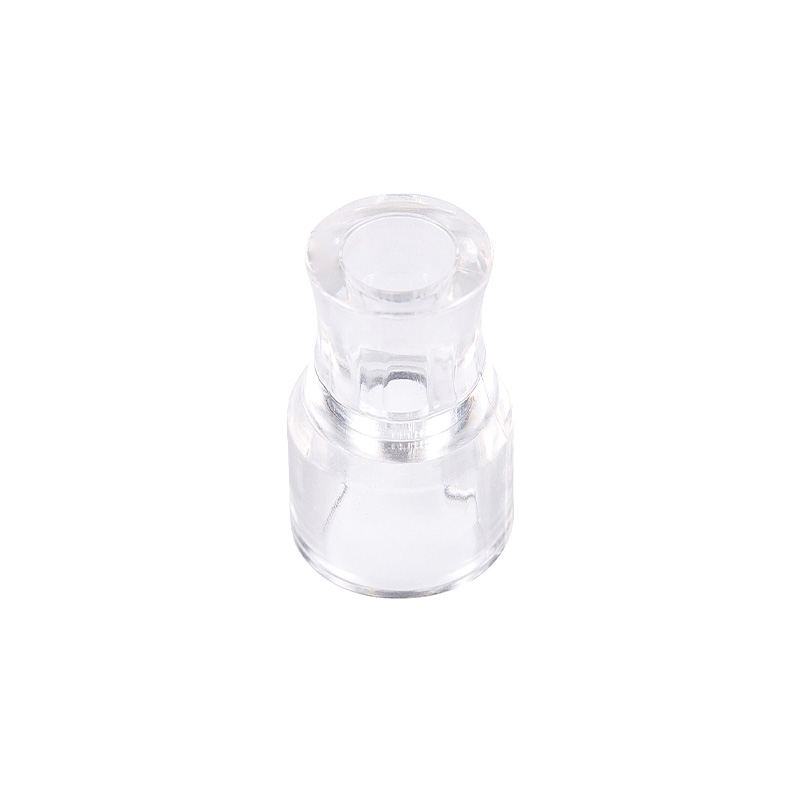
Tıbbi Gastroskop için Şeffaf PC Enjeksiyon Konektörü Tıbbi sınıf polikarbonattan enjeksiyonla kalıplanmış bu gastroskop konektörü, optik netliği sıkı boyut toleranslarıyla birleştirir. Şeffaf PC parçalarının neden netlik, darbe direnci ve hijyenik, kolay temizlenebilir yüzeyler gerektiren hassas tıbbi cihazlara uygun olduğunu gösteriyor. Ürünü Görüntüle → Otomotiv uygulamalarında, karartma motoru muhafazaları ve elektrikli payanda burçları gibi bileşenlerin titreşim ve sıcaklık değişimleri altında toleransa sahip olması gerekir. Elektrikli ürünler sağlam iç yapılara ihtiyaç duyarken, gıda makineleri ve su kalitesi cihazları neme, yorulmaya ve temizlik kimyasallarına dayanıklı malzemelere ihtiyaç duyar. Dişliler klasik bir durumdur: POM'un düşük sürtünmesi ve boyutsal kararlılığı, onu gün boyu çalışan bir gıda makinesi şanzıman dişlisi için doğal bir seçim haline getirir.
Gıda Makineleri için POM Enjeksiyonla Kalıplanmış Dişli Gıda sınıfı POM'dan üretilen bu dişli, malzemenin düşük sürtünmesinden, boyutsal stabilitesinden ve korozyon direncinden yararlanır. Bu, POM'un gıda üretim ortamlarında sürekli çalışan transmisyon dişlileri için neden doğal bir seçim olduğunu göstermektedir. Ürünü Görüntüle → Plastik enjeksiyon kalıplama sürecini anlamak başarılı bir parçaya doğru atılan ilk adımdır; ikincisi ise her gün bu ayrıntıların içinde yaşayan bir partner seçmektir. 2002'den bu yana Suzhou'daki ekibimiz, medikal, otomotiv, elektrik ve alet imalatındaki müşteriler için tamamı kendi bünyesinde alet yapımı olan tek bir tesisten hassas kalıplar ve kalıplanmış bileşenler tasarlayıp üretiyor. Yeni bir bileşen geliştiriyorsanız veya mevcut bir parçayı yeniden tedarik ediyorsanız çizimlerinizi incelemekten, uygun malzemeleri önermekten ve basında geçen yirmi yıldan fazla yılın bize öğrettiklerini paylaşmaktan memnuniyet duyarız.
Telif hakkı © Suzhou Huanxin Precision Molding Co., Ltd. Her hakkı saklıdır. Özel Plastik Enjeksiyon Kalıplama Tedarikçisi