Plastik Enjeksiyon Kalıpları: Pratik Tasarım ve Üretim Kılavuzu
Nov 14,2026Tıbbi Cihazlar için Plastik Enjeksiyon Kalıplama: Pratik Bir Kalıpçı Kılavuzu
Nov 06,2026Enjeksiyon Kalıplama Parçaları: Medikal, Otomotiv ve Daha Fazlası için Hassas Plastik Bileşenler
Oct 29,2026Enjeksiyonla Kalıplanmış Ürünler: Endüstriler, Malzemeler ve Ortak Seçimi
Oct 23,2026Otomotiv Parçaları için Plastik Enjeksiyon Kalıplama: Hassas Bir Tedarikçi Kılavuzu
Oct 16,2026Plastik enjeksiyon kalıpları, iyi bir parça tasarımını tekrarlanabilir, satılabilir bir ürüne dönüştüren araçlardır. Bunlar sadece içlerinde boşluk bulunan çelik bloklar değildir. Bir üretim kalıbı, çevrim süresini, boyutsal kararlılığı ve yüzey kalitesini belirleyen yolluk sistemini, soğutma kanallarını, tahliyeyi, havalandırmayı ve kapatmaları taşır. Suzhou Huanxin Precision Moulding'de 2002'den bu yana hassas kalıplar ve kalıplanmış parçalar üzerinde çalışıyoruz ve bir ders tekrar tekrar karşımıza çıkıyor: kalıp ne kadar erken ele alınırsa, denemede o kadar az sürpriz ortaya çıkar.
Bu kılavuz, yeni bir plastik parça planlayan, mevcut bir aleti geliştiren veya teklifleri karşılaştıran mühendisler ve alıcılar için pratik bir genel bakış niteliğindedir. Kalıp türlerini, tasarım ayrıntılarını, malzeme seçimlerini, yaygın kusurları, takım ömrünü ve proje başlamadan önce sorulmaya değer soruları kapsar.
Enjeksiyon kalıplama döngüsünün tanımlanması basit, mükemmelleştirilmesi ise zordur. Kalıp kapanır, vida erimiş polimeri yolluktan ve geçitten boşluğa doğru iter, paketleme basıncı soğurken parçayı tutar ve parçanın çıkarılabilmesi için alet açılır. Bu adımların her biri kalıba bağlıdır. Kısıtlayıcı bir geçit parçayı doldurabilir ancak yüksek kesme kuvveti yaratabilir. Yetersiz soğutma döngüyü uzatabilir ve parçayı tolerans dışına çıkarabilir. Zayıf havalandırma havayı hapsedebilir ve yanık izleri bırakabilir.
Kalıbın da makineye uygun olması gerekiyor. Kapatma yüksekliği, kolon aralığı, fırlatma stroku, atış boyutu ve kelepçe tonajı hepsi önemlidir. Bir pres için iyi tasarlanmış bir aletin başka bir preste çalıştırılması zor olabilir veya imkansız olabilir, bu nedenle çelik kesilmeden önce üretim platformu üzerinde anlaşmaya varmak faydalı olacaktır.
Çoğu proje, birkaç yaygın kalıp yapısı arasında seçim yapmakla başlar. Doğru cevap her zaman en karmaşık cevap değildir; parçaya, reçineye, toleransa ve hacme uygun olanıdır. Aşağıdaki tabloda basit bir karşılaştırma verilmektedir.
| Kalıp tipi | Tipik uyum | Pratik notlar |
|---|---|---|
| İki plakalı | Genel parçalar ve kararlı hacimler | Sağlam ve ekonomik; kapı ve yolluk düzeninin hâlâ bakıma ihtiyacı var. |
| Üç plakalı | Esnek yolluk gerektiren çok boşluklu parçalar | Kullanışlı kapı konumları, ancak daha fazla yolluk malzemesi ve daha uzun bir döngü. |
| Sıcak koşucu | Yüksek hacimli teknik parçalar | Daha az koşucu israfı ve daha temiz kapı işaretleri; Termal kontrol kritiktir. |
| Ekle veya üzerine kalıpla | Metal ekler, yumuşak dokunuşlu alanlar ve aksamlar | İşleme ve kapatmalar karmaşıklığı artırdığından bunları erken planlayın. |
| Aile kalıbı | Bir reçinede benzer küçük parçalar | Boşluklar uygun şekilde dengelendiğinde düşük hacim için etkilidir. |
Sıcak yolluklu takımlar genellikle yüksek hacimli mühendislik parçaları için caziptir çünkü yolluk israfını ve kapı izlerini azaltırlar ancak dikkatli bir termal kontrole ihtiyaç duyarlar. Ekleme ve üst kalıplama takımları kullanım ve kapatma karmaşıklığını artırır, bu nedenle kalıpçının aynı masada olmasıyla en iyi şekilde planlanırlar. Bir aile kalıbı, boşlukların dengelenmesi koşuluyla, aynı reçineyi ve benzer boyutu paylaşan düşük hacimli parçalar için verimli olabilir.
Birçok kalıp problemi ilk atıştan çok önce tasarlanmaktadır. Aşağıdaki ayrıntılar çizim aşamasında dikkati hak ediyor:
Simülasyon faydalıdır, ancak belirli bir soruyu yanıtladığında en iyi sonucu verir: Bu kapı konumu parçayı dolduracak mı, hava tuzağı nerede olacak veya ne kadar çarpıklık beklemeliyiz? Bizim plastik enjeksiyon kalıp tasarım kılavuzu bileşenlere ve süreç seçeneklerine daha ayrıntılı olarak bakar. Amaç mükemmel bir bilgisayar modeli değil; üretimde kalıplanabilen, bakımı yapılabilen ve ölçülebilen bir araçtır.
Takım çeliği ve plastik reçine bir çifttir. Cam dolgulu bir naylon, zamanla yumuşak boşluklu bir kapıyı aşındırabilirken, PVC, çelik ve soğutma devresi dikkatli seçilmezse korozyona neden olabilir. P20 ve 718H, genel parçalar için yaygın olarak önceden sertleştirilmiş seçeneklerdir; S136 veya benzeri paslanmaz kaliteler şeffaf, tıbbi veya aşındırıcı uygulamalara uygundur; H13 genellikle ısı ve aşınmanın önemli olduğu yerlerde kullanılır. Kaplamalar ve ekler ömrü uzatabilir, ancak zayıf bir tasarımı gizlemek yerine belirli bir aşınma veya ayrılma sorununu çözmelidirler.
Tıbbi bir enjeksiyon kalemi itme çubuğunu düşünün. Parçanın sağlamlığa, düşük sürtünmeye, sterilizasyona uyumluluğa ve sabit boyutlara ihtiyacı olabilir. %15 PTFE'li PA66-GF30 gibi bir malzeme mantıklı bir başlangıç noktası olabilir, ancak geçit, soğutma ve çıkarmanın yine de fiber yönelimine ve sıkı toleransa uyması gerekir.
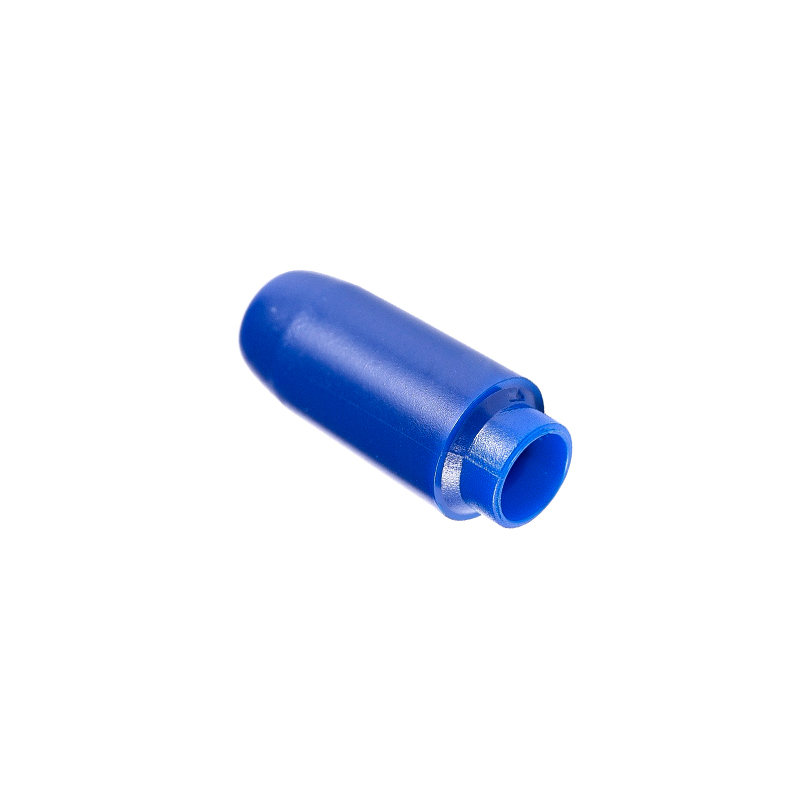
PA66-GF30 Tıbbi Enjeksiyon Kalemleri için İtme Çubuğu Tıbbi enjeksiyon kalemi düzeneklerine uygun, PTFE'li, cam elyaf takviyeli PA66'dan yapılmış, hassas, düşük sürtünmeli bir itme çubuğu. Ürünü Görüntüle → Kusurlar sinyallerdir. Kısa bir atış, havalandırmayı, geçit boyutunu, erime sıcaklığını veya küçük boyutlu bir koşucu işaret edebilir. Parlama yetersiz kelepçeden, aşınmış ayırma yüzeylerinden veya aşırı paketlemeden kaynaklanabilir. Çökme izleri genellikle kalın bölümlerin ve yetersiz soğutmanın ardından gelir; çarpıklık düzensiz büzülme veya fiber yöneliminden kaynaklanabilir. Kaynak çizgileri, gümüş çizgiler ve yanık izlerinin her biri akış, nem veya sıkışan gaz hakkında farklı hikayeler anlatır.
Yararlı yanıt, bir seferde bir değişkeni değiştirmek ve sonucu kaydetmektir. Belgelenmiş bir süreç penceresine sahip bilimsel kalıplama, ayarları tek tek takip etmekten daha güvenilirdir. Ayrıca deneme aşamasından üretim aşamasına geçişin daha sorunsuz olmasını sağlar.
Takım ömrü tek bir rakam değildir. Bu, çelik kalitesine, ısıl işleme, yüzey kalitesine, reçine aşındırıcılığına, çevrim süresine, soğutma suyu kalitesine ve aletin işlemler arasında nasıl işlendiğine bağlıdır. Bakımı iyi yapılmış bir genel amaçlı araç yüzbinlerce döngü çalıştırabilir; aşındırıcı mühendislik reçinesi için sertleştirilmiş bir alet daha fazlası için üretilebilir. Önemli olan, her aletin gereğinden fazla oluşturulması yerine, beklenen ömrü programla eşleştirmektir.
Bakım reaktif değil planlı olmalıdır. Su yollarının temizlenmesi, havalandırma deliklerinin incelenmesi, ejektör pimlerinin ve kızaklarının yağlanması ve ayırma yüzeylerinin bakıma ihtiyacı vardır. Kısa bir bakım programı boyutsal tutarlılığı korur ve yoğun bir hafta boyunca her zaman ortaya çıkacak gibi görünen pahalı arızaları önler.
Maliyet de aynı mantığı takip ediyor. Boşluk sayımı, çelik seçimi, sıcak yolluk sistemi, yüzey kalitesi, tolerans, kızaklar, kaldırıcılar ve doğrulamanın tümü sayıyı harekete geçirir. Deneme desteğini veya ölçümü göz ardı eden düşük bir teklif, sonuçta en pahalı seçenek olabilir.
Plastik enjeksiyon kalıpları için ortak seçimi is mostly about communication and evidence. Ask how the supplier will review the part design, how gate and cooling decisions are made, what steel will be used, how the trial will be measured and who owns the process window after handover. A supplier who can make the mould and run the mould has fewer excuses when the two do not agree.
Suzhou Huanxin'deki kendi çalışmalarımız, hassas kalıp yapımını küçük ve orta ölçekli teknik parçaların enjeksiyonlu kalıplanmasıyla birleştiriyor. Eğer ihtiyacın varsa hassas kalıplama ortağı Çizime, reçineye ve üretim hacmine bir arada bakabilenler için bu konuşmayı erkenden yapmaya değer. Daha sonra açıklamak yerine, ince bir duvarı veya garip bir alt kesimi, alet kesilmeden önce sorgulamayı tercih ederiz.
Farklı endüstriler bir kalıptan farklı şeyler ister. Tıbbi parçalar temizlenebilirliğe, izlenebilir malzemelere ve sıkı boyut kontrolüne ihtiyaç duyabilir. Otomotiv parçalarının yorulma direncine ve sıcaklık karşısında istikrarlı performansa ihtiyacı vardır. Elektrikli ve yazıcı parçaları genellikle kalıplama hızını boyutsal tutarlılıkla dengelerken, gıda makinesi parçaları tekrarlanan temizliğe ve gıda ekipmanıyla temasa uygun olmalıdır.
Otomotiv elektrikli payandaları için PA66 burç basit görünebilir ancak uyumu, aşınma davranışı ve yol ortamının eskimesine karşı direnci malzeme seçimine, kapı konumuna ve yuvarlaklığa bağlıdır.
Otomotiv Elektrikli Dikme Sistemleri için PA66 Burç Elektrikli dikme tertibatları için kalıplanmış DuPont PA66 70G33L burç, otomotiv kullanımı için hassas uyum ve ısı direnci sunar. Ürünü Görüntüle → Su kalitesi test cihazı gövdesi başka bir örnektir: 50,1 g'lık kalıplanmış bir gövdenin elektronik aksamı koruması, düzeneğe uyması ve hizmet sırasında stabil kalması gerekir.
Cihaz Koruması için PPS Su Kalitesi Test Cihazı Gövdesi Su kalitesi test cihazının elektroniklerini koruyan ve istikrarlı çalışmayı destekleyen, sızdırmazlık yapısına sahip 50,1 g PPS kalıplanmış gövde. Ürünü Görüntüle → Bunlar gösterişli parçalar değil ama bir ürünün çalışmasını sağlayan detaylardır.
Plastikler için iyi enjeksiyon kalıpları önemli bir avantajdır. Genellikle bir ürün broşüründe görünmezler, ancak lansmanın zamanında yapılıp yapılmayacağına, toleransın geçerli olup olmadığına ve birim maliyetin anlamlı olup olmadığına karar verirler. Yeni bir parça planlıyorsanız kalıp imalatçısını erkenden görüşmeye dahil edin. Çizim aşamasında birkaç pratik soru genellikle ilk denemeden sonra değişiklik yapmaktan daha ucuzdur.
Telif hakkı © Suzhou Huanxin Precision Molding Co., Ltd. Her hakkı saklıdır. Özel Plastik Enjeksiyon Kalıplama Tedarikçisi